微米级精度与应力均衡 0.01mm刀具路径优化的机械零件制造新范式
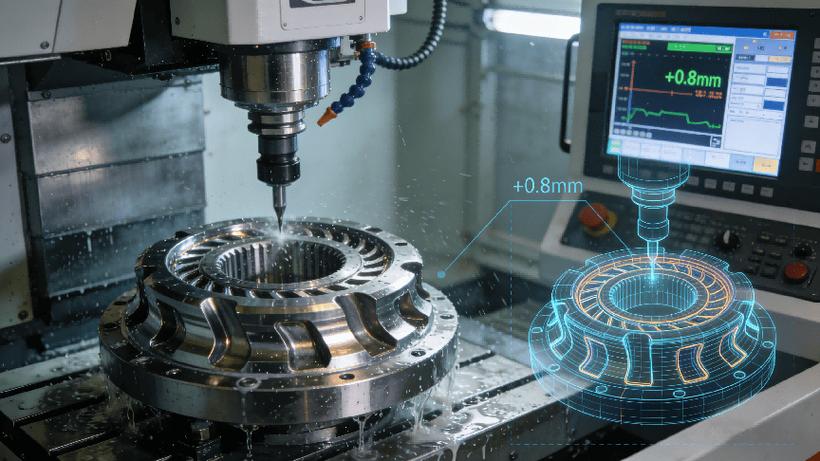
在高端装备制造领域,机械零件的性能不仅取决于材料本身,更受到加工精度与内部应力分布的双重制约。当精度控制进入0.01mm(10微米)级别时,传统的加工思维面临根本性挑战——单纯提高机床定位精度已不足以确保零件的服役寿命与可靠性。真正的突破来自于将“微米级精度控制”与“刀具路径优化以均衡应力分布”深度融合,构建从几何精度到力学完整性的全链条制造能力。
一、0.01mm精度控制的物理边界
0.01mm相当于人类头发直径的十分之一。在这一尺度下,热变形、刀具磨损、切削颤动甚至材料微观组织结构的不均匀性都会成为误差源。实现稳定可靠的微米级加工,需要从三个维度建立控制体系:
1. 机床热稳定性管理。通过主轴与进给轴的主动冷却、环境温度梯度抑制,将热漂移控制在1微米以内。
2. 在线测量与闭环补偿。采用激光干涉仪或接触式测头,在加工过程中实时反馈刀具位置偏差,并动态修正NC程序。
3. 刀具微观几何管控。针对金刚石刀具或超细晶粒硬质合金刀具,严格控制刃口钝圆半径与涂层均匀性,减少切削力波动引发的尺寸离散。
只有当上述技术形成协同,0.01mm的精度才不是实验室中的偶然结果,而是可重复的工艺能力。
二、应力分布均匀:隐形的质量维度
零件在服役中失效,往往不是因为尺寸超差,而是因为残余拉应力集中导致微裂纹萌生与扩展。传统加工中,刀具路径若沿单一方向长距离连续走刀,会使工件表层产生方向性明显的残余应力场,后续在交变载荷下极易诱发变形或早期疲劳。
通过优化刀具路径,可以主动调控应力分布,原理在于:
- 改变切削热的输入顺序与分布,避免局部区域累积过高温度梯度。
- 采用对称、交替换向的走刀策略,使不同方向的塑性变形相互制衡。
- 针对应力敏感区域(如薄壁、孔边、转角)采用小切深、快进给的微元去除,减少切削力的冲击。
实验表明,对于钛合金或高温合金构件,仅通过路径优化可使表层残余压应力均匀性提升40%以上,疲劳寿命提高2-3倍。
三、从CAM到工艺知识的融合
实现0.01mm精度与应力均衡的统一,需要打通CAD/CAM与材料力学的数据壁垒。当前领先的做法是:
1. 建立“切削力-应力”耦合仿真模型,在编程阶段预测不同路径下的应力场分布。
2. 将0.01mm公差要求分解为各加工阶段的余量分配策略,粗加工以应力均衡为导向,精加工以尺寸精度为导向但控制切削力不超过阈值。
3. 引入自适应加工模块,根据毛坯余量波动实时调整进给速度与路径间距,确保切削载荷恒定。
这类融合方案已成功应用于惯性导航仪表零件、精密液压阀芯和医疗植入物制造。
四、案例速写:某精密谐波减速器柔轮
柔轮壁厚仅0.3mm,要求内孔圆度误差不超过0.01mm,且服役中承受高频弹性变形。原工艺使用内圆磨削,虽尺寸合格但应力分布不均导致开裂。新工艺采用微径立铣刀螺旋插补铣削:
- 将轴向切深控制在0.05mm,径向切宽为刀具直径的4%。
- 每层路径以两端向中部的对称顺序加工,改变传统单向走刀带来的应力梯度。
- 粗精加工间增加一次低温去应力退火,随后精加工以0.005mm/mm的低进给率修剪。
最终零件内孔精度稳定在±6微米,疲劳试验寿命突破500万次循环,一致性大幅提升。
五、结论:精度与性能的协同设计
0.01mm的极限精度如果伴随残余拉应力集中,其实用价值大打折扣;而均衡的应力分布若建立在尺寸合格的基础上,才具备工程意义。未来的机械零件制造核心理念应是“同时驯服切屑厚度与应力矢量”,通过刀具路径的智能规划,将微米级尺寸控制和宏观力学性能提升纳入同一工艺链。这不再只是工艺优化,而是从设计端开始—利用形性协同制造知识库—实现精度、强度与寿命的系统性最优。对于任何要求在严苛工况下稳定工作的机械零件,关注隐形力流、控制路径走向,或许就是开启更高性能与更长寿命之门的钥匙。
如若转载,请注明出处:http://www.refinedpack.com/product/52.html
更新时间:2026-10-28 00:45:20