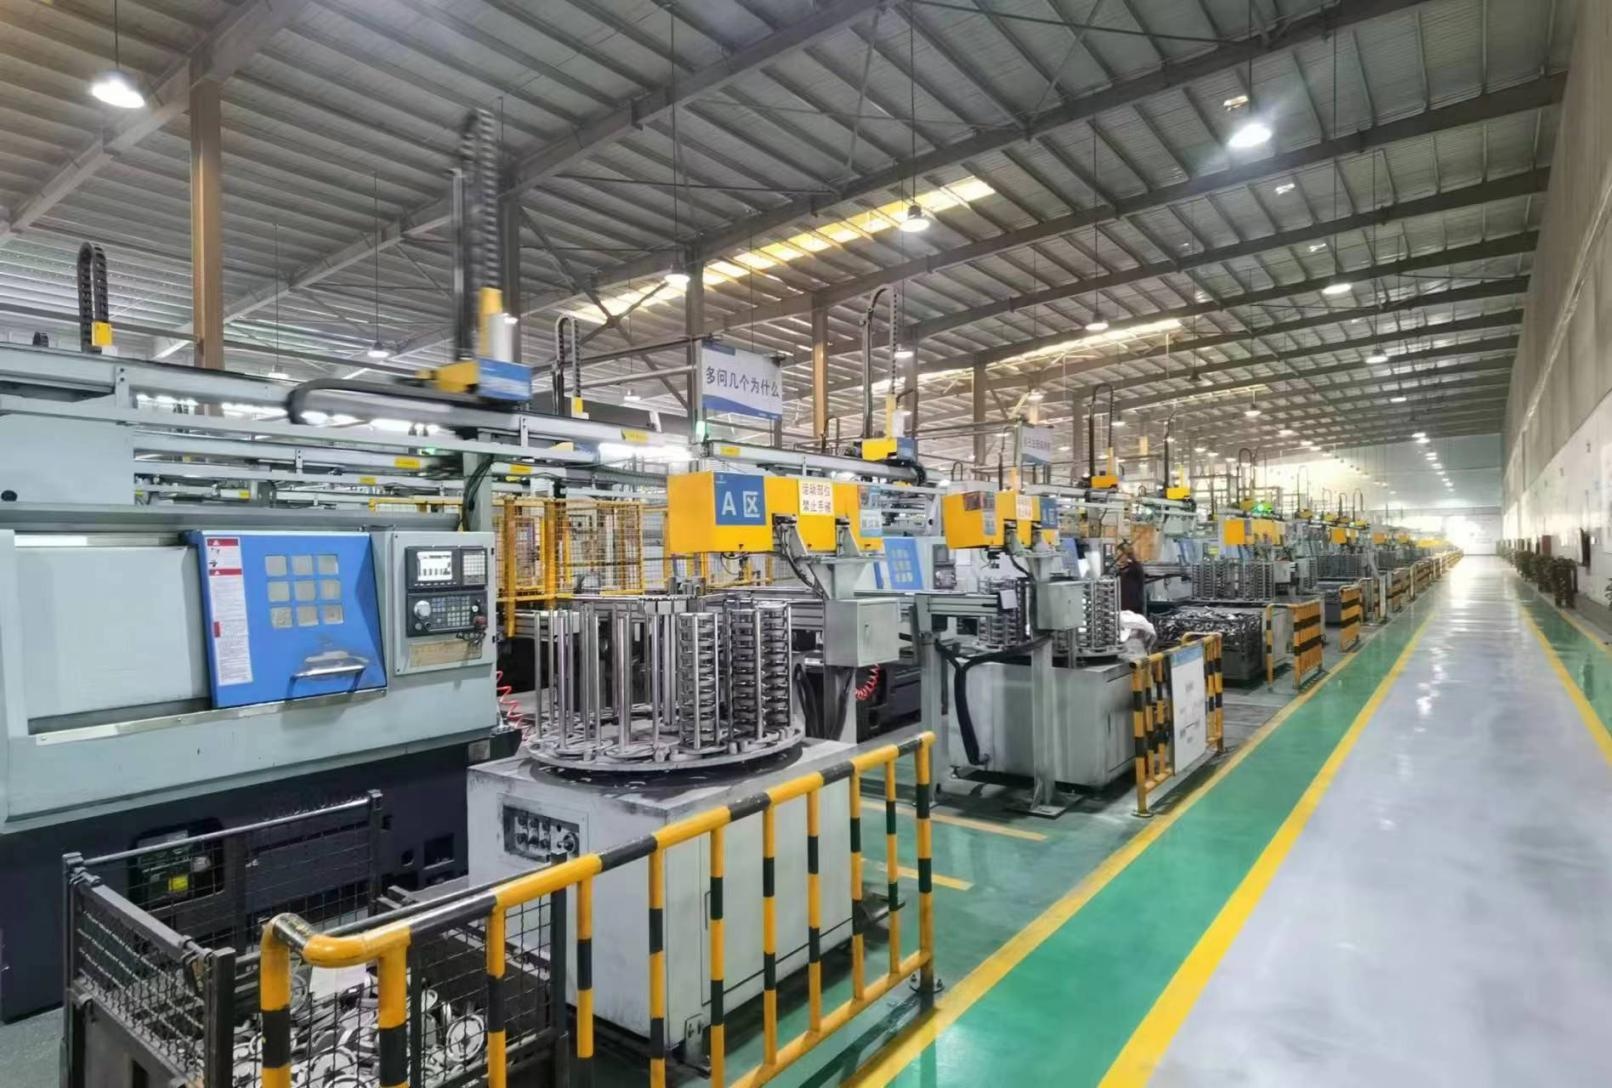
中国钛城 TC4钛合金精密零件数控车加工与机械加工全解析
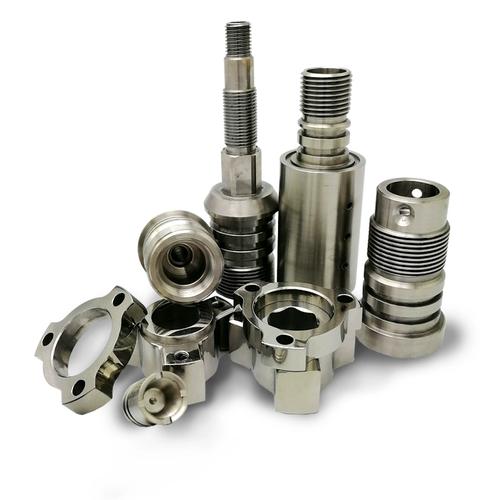
引言
在中国钛城——陕西宝鸡,钛及钛合金的加工产业集群闻名全国。这里汇聚了从海绵钛冶炼到高端钛材精密制造的全产业链。其中,TC4(Ti-6Al-4V)钛合金因其优异的强度、耐腐蚀性和生物相容性,成为航空航天、医疗器械、化工装备等领域的首选材料。而将TC4转化为高精度机械零件,离不开专业的数控车加工与精密机械加工技术。
一、认识TC4钛合金:性能与加工难点
TC4钛合金是一种α+β型钛合金,抗拉强度可达900MPa以上,同时密度仅为钢的57%。它的关键特性包括:
- 比强度高:在相同重量下承载能力远超铝合金和钢。
- 耐腐蚀性优异:在海水、氧化性酸和氯化物环境中几乎不腐蚀。
- 耐热性好:可在400℃长期工作。
TC4的切削加工性差,表现为导热系数低(仅为钢的1/5)、弹性模量小、化学活性高。这些问题导致切削区温度高、刀具磨损快、工件易变形,对数控车加工和铣削提出了严苛挑战。
二、中国钛城的产业集群优势
宝鸡被誉为“中国钛城”,拥有数百家钛加工企业,从棒材、锻件、板材到精密零件全流程覆盖。集群优势体现在:
- 材料供应便捷:TC4棒料、丝材可快速采购,减少采购周期。
- 技术人才集中:大量熟练的钛加工技师和工艺工程师。
- 配套设备完善:包括五轴联动数控车铣复合中心、电火花、线切割等。
- 成本优势:相比欧美,同精度钛零件加工成本降低30%~50%。
正是这些条件,使中国钛城成为全球TC4精密零件的重要供应基地。
三、TC4钛合金数控车加工的工艺要点
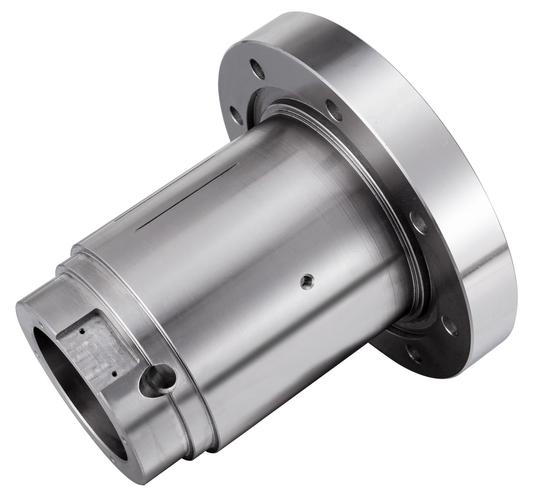
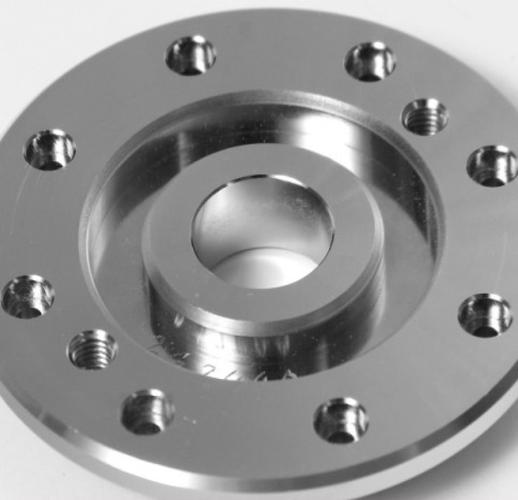
数控车加工是TC4回转体零件(如轴、套、阀芯、法兰)的核心工序。成功的加工需要控制以下几个关键环节:
1. 刀具选择
推荐使用未涂层或PVD涂层的硬质合金刀具,如立式铣刀和车刀。常用牌号:
- K10、K20类硬质合金:导热性好,抗月牙洼磨损。
- 金刚石涂层刀具:适用于高精度、镜面要求(但钛与金刚石在高温下会反应,需用低温冷却)。
-立方氮化硼(CBN):用于精车淬硬钛合金。
注意:避免使用含钛的涂层(如TiN、TiAlN),因为钛与钛涂层会发生亲和粘连。
2. 切削参数
- 切削速度(Vc):30~60 m/min(粗车取低值,精车取高值但不超过80)。
- 进给量(f):0.1~0.25 mm/r。
- 背吃刀量(ap):粗车1~3 mm,精车0.1~0.5 mm。
- 冷却方式:必须高压内冷,压力≥7MPa,流量充足,避免局部高温。严禁干切。
3. 刚性约束与变形控制
TC4弹性模量低,工件易让刀和振动。措施:
- 使用短而粗的刀柄和加厚刀片。
- 尾座顶尖辅助支撑细长轴。
- 采用弹簧刀杆或减振镗杆加工深孔。
- 对称去除余量,避免热应力翘曲。
4. 典型零件轴承位精车示例
加工TC4轴套,φ30mm×100mm,公差h6,表面Ra0.8:
- 粗车:Vc=40m/min,f=0.2mm/r,ap=2mm,留0.5mm精车余量。
- 精车:Vc=70m/min,f=0.08mm/r,ap=0.25mm,使用宽刃修光刀。
- 结果:表面粗糙度可达Ra0.4~0.8,圆度0.005mm。
四、钛加工中的机械零件综合工艺:以典型精密阀芯为例
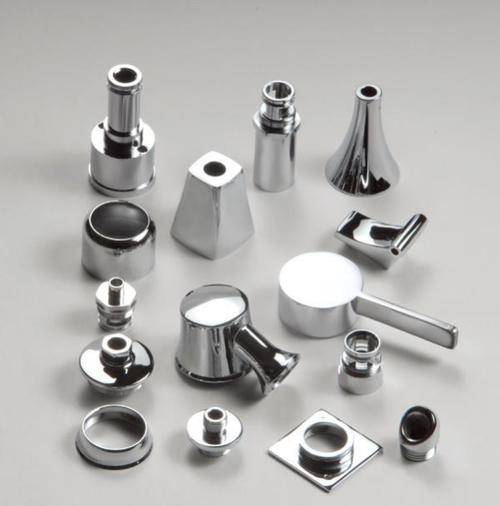
一个TC4精密阀芯零件通常包含外圆、端面、内孔、密封槽和交叉孔。全流程安排:1. 下料→2. 热处理(去应力退火)→3. 粗车外圆及端面→4. 精车基准外圆→5. 数控车削内孔与沟槽→6. 加工中心铣交叉孔→7. 去毛刺与抛光→8. 三坐标测量。
关键控制点:\n- 每道序后松开工件,释放应力,避免日后的尺寸漂移。
- 镗孔时避免让刀:建议使用整体硬质合金镗刀,转速800~1200rpm,进给0.05mm/r。
- 螺纹加工时,由于钛易咬合,需用小进给和小切深攻丝,并添加高压冷却液。
五、钛机械零件的质量检验与交付
在中国钛城,合格的TC4精密零件交付前需要经历:\n- 尺寸检验:数显卡尺、千分尺、气动量仪、三坐标测量机(CMM)。\n- 表面完整性:粗糙度仪、光泽度、显微硬度测试。\n- 无损检测:对于关键件,采用荧光渗透检验或X射线检验。\n- 材料证明:需附原材质保书与EN 10204 3.1证书,并标明TC4对应的国际牌号Gr5。\n
##
中国钛城依托完整的产业链与多年技术沉淀,在TC4钛合金机械加工领域已形成从材料到精密零件的快速响应能力。掌握刀具选择、切削参数、刚性辅助和事后去应力,是实现高精度数控车加工与可靠交付的核心。随着航空航天、医疗及半导体行业对轻量化、耐蚀零件的需求持续增长,宝鸡钛加工产业将进一步向高附加值、全流程溯源方向升级。对于采购商和工程师而言,理解这一工艺全貌,将有助于高效获得高质量的TC4精密机械零件。
如若转载,请注明出处:http://www.refinedpack.com/product/60.html
更新时间:2026-10-28 01:19:38