钢铁机械零部件的世界 从基础件到精密系统
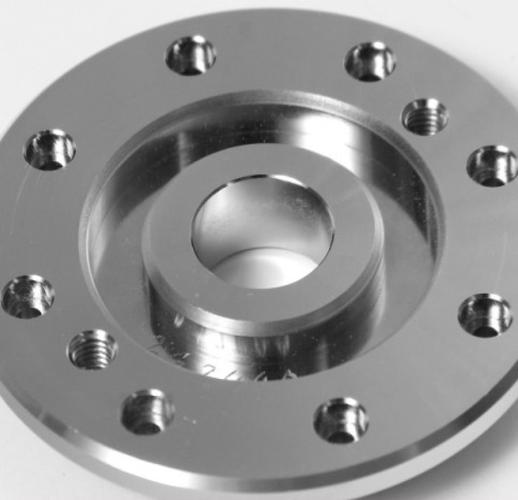
在工业制造的庞大体系中,钢铁机械零部件扮演着近乎“细胞”与“骨骼”的关键角色。无论是日常家电中的细微齿轮,还是重工装备中的巨型轴承,机械零件的性能与精度直接决定了整台设备或生产线的可靠性、效率与寿命。可以说,没有高质量的钢铁零部件,就没有现代工业文明。
一、何谓钢铁机械零部件?
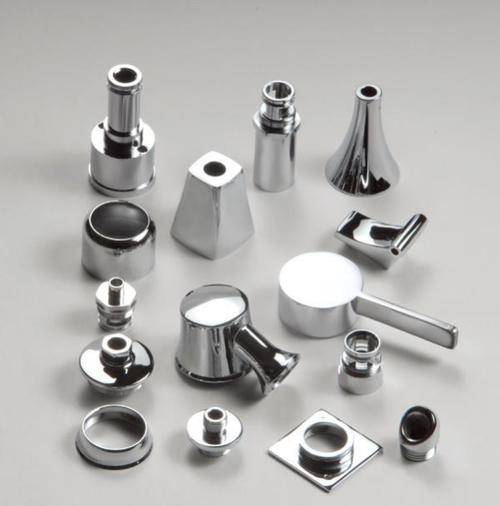
钢铁机械零部件,泛指以钢铁(包括碳钢、合金钢、不锈钢、工具钢等)为主要原材料,经过铸造、锻造、切削、热处理及表面处理等工艺制成的、用于构成机械系统的基本单元。常见的类型包括:
- 连接与紧固件:螺栓、螺母、销、键、铆钉;
- 传动件:齿轮、链轮、传动轴、联轴器、皮带轮;
- 支撑与旋转件:轴承、轴瓦、导轨、丝杠;
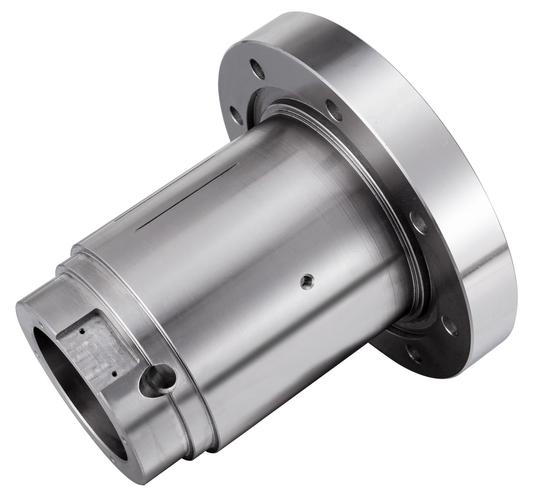
- 壳体与结构件:箱体、机架、法兰、端盖;
- 弹性与密封件:弹簧、碟簧、密封环、垫片;
- 流体控制件:阀体、阀芯、泵壳、叶轮。
这些零件往往在中高载荷、交变应力、摩擦磨损或腐蚀环境下工作,对材料的选择、热处理工艺与尺寸公差要求极高。
二、从钢铁原料到精密零件:核心制造流程
一个典型钢铁机械零件的诞生通常经历几个关键阶段:
1. 材料准备与下料
根据服役条件选择钢材牌号,如40Cr用于齿轮和轴,GCr15用于轴承,304不锈钢用于耐腐蚀场合。之后通过锯切、激光切割、剪板等方式获得毛坯。
- 毛坯成形
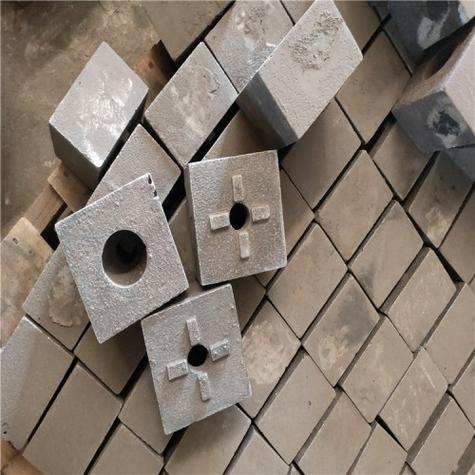
- 铸造:适应复杂形状,如铸铁箱体、铸钢阀体。
- 锻造:消除内部缺陷、提高材料致密度,尤其适用于承受高交变应力的轴类、齿轮。
- 焊接:大型结构件常采用焊接方式组合。
3. 机械加工
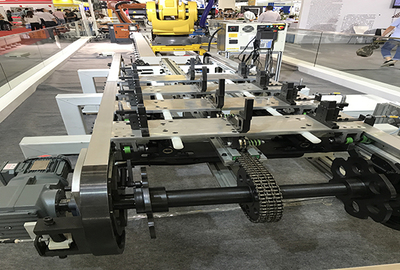
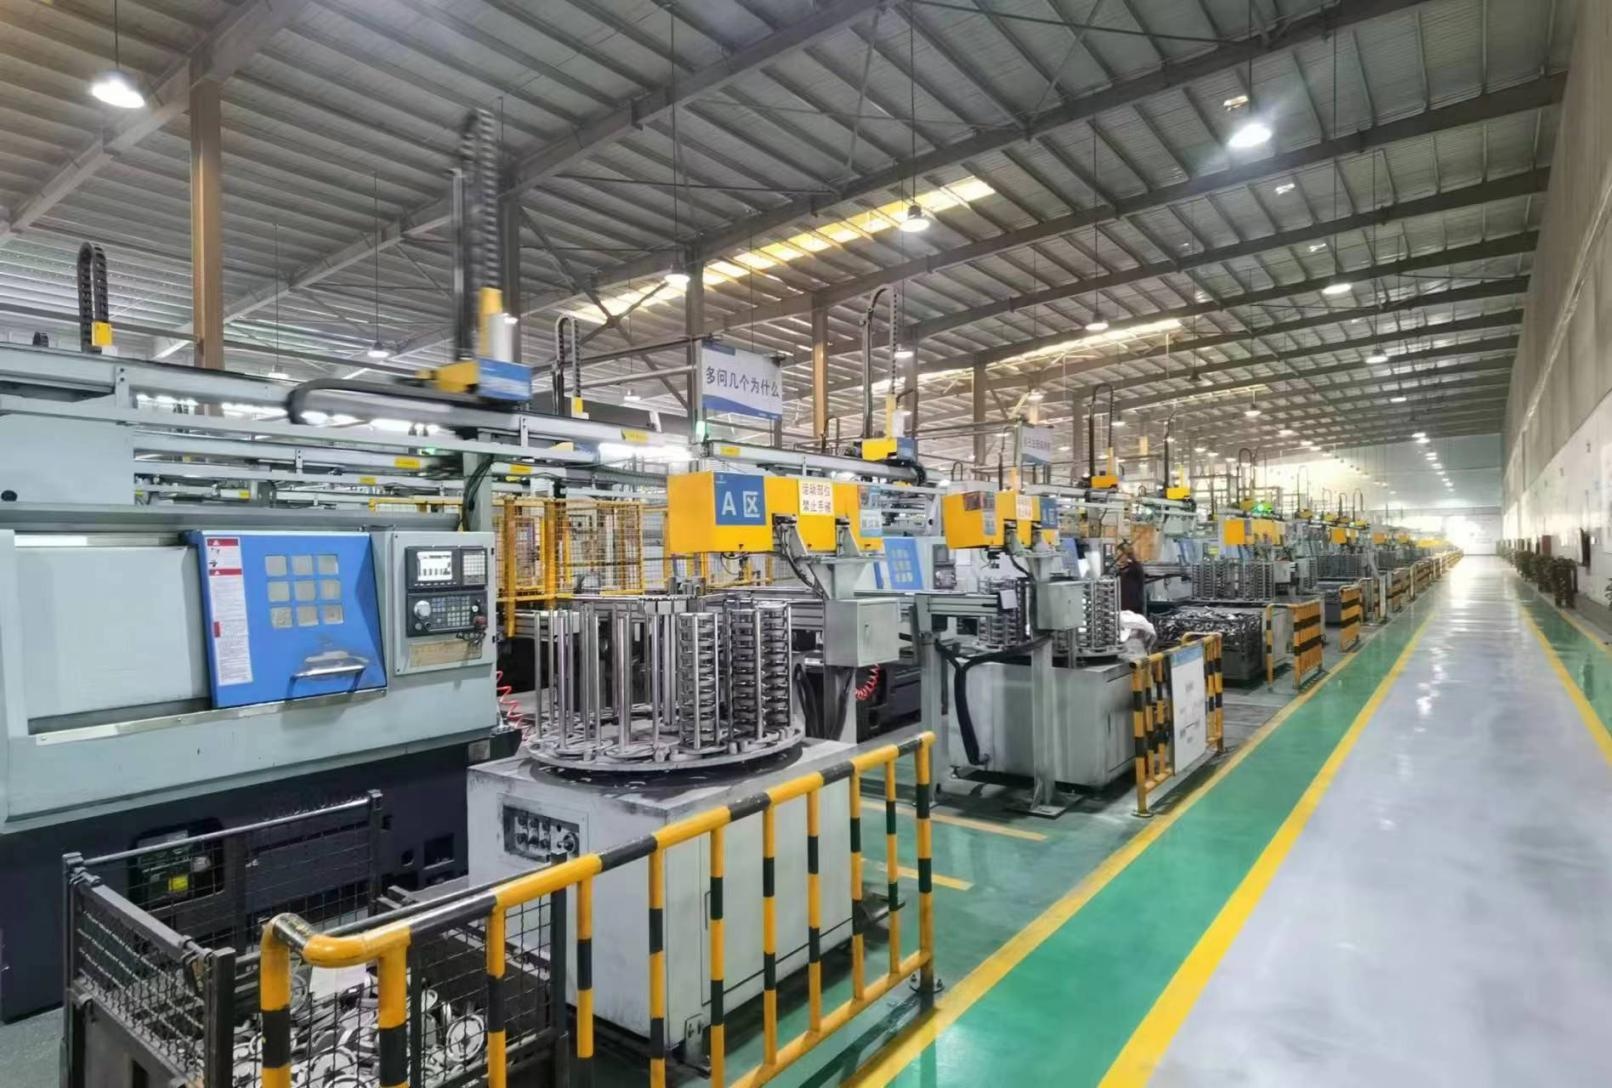
车、铣、刨、磨、钻、镗等传统切削仍是主流,精度可达IT6-IT7级,部分配合面需精密磨削或研磨达IT5级以上。现代数控加工中心、五轴联动设备更是让复杂曲面零件的一次成形成为可能。
4. 热处理与表面改性
通过淬火、回火、渗碳、渗氮、感应淬火等手段,可以在零件表面获得高硬度、耐磨性,而心部保留韧性。氮化层可使齿轮寿命大幅提高;高频淬火让轴颈表面硬度达到HRC50以上。
5. 精密检测与装配
三坐标测量机(CMM)、轮廓仪、圆度仪等设备服务于全尺寸检测,确保互换性与整机精度。清洗、去毛刺、防锈后即可包装出货或进入总成装配。
三、决定零部件性能的五个要素
- 材料纯净度:钢中夹杂物、气体会显著降低疲劳寿命。真空脱气、电渣重熔是高端轴承钢、齿轮钢的标配。
- 公差配合:过渡配合、过盈配合的定义直接影响振动、噪声与寿命。例如轴颈与轴承内圈的过盈量需经过计算,以防止爬行或打滑。
- 表面完整性:粗糙度、残余应力、白层等微小细节可能引发裂纹萌生。磨削烧伤被视为齿轮和轴承早期失效的重要原因。
- 热处理均匀性:淬火冷却速度与均匀性决定了硬度分布和变形量。畸度过大的齿轮需要增加磨齿余量或热后修正。
- 全寿命管理:从原材入库到加工批次、测试数据需形成数字档案,并进行可追溯,这已经成为高端制造的基本要求。
四、典型应用场景下的零部件选型要点
- 高速重载齿轮传动:优先20CrMnTi、20CrNiMo等渗碳钢,磨齿后精度6级以上,辅以喷丸强化以提高疲劳强度。
- 精密主轴与滚珠丝杠:常用GCr15或9SiCr,采用淬火+低温回火,硬度HRC58-62,同时控制温升以维持热稳定性。
- 腐蚀环境下的法兰与泵体:多采用304、316L或双相不锈钢,需关注晶间腐蚀与氯离子应力腐蚀倾向。
- 反复冲击的工程机械支重轮/驱动轮:采用中碳合金钢调质处理,表面感应淬火,在保证心部韧性的同时提高滚道耐磨性。
五、未来趋势:更轻、更强、更智能
随着装备向极端工况与轻量化方向发展,钢铁机械零部件正在经历新一轮变革:
- 先进高强钢与粉末冶金:让零件在保持强度的同时减重,实现净近成形,减少切削。
- 复合制造与增材制造:可以实现内冷却通道的模具镶块、功能梯度零件,突破传统铸造与切削布局。
- 专属涂层技术:DLC、TiN、CrN等涂层广泛应用于刀具、模具与汽车零部件,显著延长使用寿命。
- 智能化与在线监测:镶嵌传感器或采用振动监测、油液分析,提前预警轴承失效,实现运维可视化。
总而言之,钢铁机械零部件是工程设计、材料科学与制造工艺发展的缩影。每一个尺寸数字、每一道工序路径背后,都是对动力、摩擦、损坏与耐久的探究。理解了这些基础件,才能在更高层级上进行系统创新。无论工业技术如何进步,优异的基本零件仍是设备稳定运行的压舱石。
如若转载,请注明出处:http://www.refinedpack.com/product/66.html
更新时间:2026-10-28 01:57:42