CNC精密零件加工工艺标准详解 从材料到成品的全流程规范
在高端制造领域,CNC(计算机数控)精密零件加工是确保产品性能、寿命与可靠性的核心环节。无论是航空航天、医疗器械,还是汽车发动机、精密仪器,其关键机械零件的质量都直接取决于加工工艺标准的执行程度。一套科学、严谨的工艺标准,不仅能够保证零件尺寸精度与表面质量,还能显著提升生产效率、降低废品率。本文将从材料选择、刀具与夹具、切削参数、装夹定位、质量控制等维度,系统阐述CNC精密零件加工的通用工艺标准,为机械零件制造提供可落地的技术参考。
一、材料与毛坯标准
精密零件的第一道标准始于原材料。常用材料包括铝合金(6061、7075)、不锈钢(304、316L、17-4PH)、钛合金(TC4)、黄铜、模具钢等。工艺标准要求:
- 材料认证:必须提供材质证明书,确保化学成分与力学性能符合图纸要求。
- 毛坯余量:根据零件最大尺寸和加工变形风险,合理预留0.5~3mm的余量,对薄壁件需增加时效处理或去应力退火。
- 硬度范围:对于淬火钢等难加工材料,应明确加工前硬度(如HRC28~32),避免因硬度过高导致刀具剧烈磨损。
二、刀具与夹具标准
精密加工中,刀具和夹具的选用直接影响尺寸公差(通常可达±0.005mm)和表面粗糙度(Ra0.4~0.8)。
- 刀具标准:优先选用硬质合金涂层刀具(如TiAlN涂层),针对铝合金可采用金刚石涂层刀具以防积屑瘤。刀具跳动需控制在0.005mm以内。
- 夹具标准:采用高精度液压夹具或ER弹簧夹头,重复定位精度≤0.005mm。对于异形零件,建议使用专用软爪或真空吸盘,避免夹持变形。
三、切削参数标准
切削三要素(线速度、进给量、切深)需依据材料与刀具寿命优化,典型参考标准:
- 铝合金:线速度300~500m/min,每齿进给0.05~0.15mm,切深0.5~3mm。
- 不锈钢:线速度60~120m/min,每齿进给0.03~0.1mm,切深0.3~1.5mm。
- 钛合金:线速度30~60m/min,每齿进给0.02~0.08mm,切深0.2~0.8mm。
加工中应避免突然改变切深,始终采用顺铣以减小让刀和振动。精加工时需降低进给至0.02~0.05mm/r,确保表面光洁度。
四、装夹与定位标准
精密零件的报废常因装夹不当造成。工艺标准规定:
- 基准统一:尽量使设计基准、工艺基准与定位基准重合,减少累积误差。
- 一次装夹完成多面:对于位置公差≤0.01mm的孔系或槽,优先采用四轴/五轴加工中心或专用回转夹具。
- 夹紧力控制:使用力矩扳手或液压稳压装置,对薄壁件(壁厚≤1mm)建议采用多点均匀轻压。
五、加工路径与公差标准
在CAM编程中,需遵循以下标准:
- 粗加工:采用等高分层,每层切深不超过刀具直径的50%,为半精加工留0.3~0.5mm余量。
- 半精加工:控制残留高度,余量0.1~0.2mm,修复粗加工造成的应力变形。
- 精加工:使用圆鼻刀或球头刀进行等高或平行精加工,孔加工优先采用镗削或铰削,以保证H7公差(+0.01~+0.02mm)。
- 过渡圆角:除图纸注明清角外,所有内角应加工为不小于R0.2的圆角,减少应力集中。
六、质量控制与检测标准
最终零件必须满足图纸的尺寸公差、形位公差与表面要求。常规标准包括:
- 抽检频率:首件必检,稳定后每5~10件抽检一次关键尺寸。
- 检测工具:三坐标测量机(CMM)用于验证位置度、轮廓度;表面粗糙度仪检测Ra;气动量仪用于高精度孔径。
- 环境要求:精密测量需在恒温20±1℃、洁净环境下进行,避免热膨胀影响。
- 留样与追溯:合格与不合格零件应分区标识,加工参数、刀具寿命与操作者记录需保留至少一年。
七、典型机械零件工艺要点举例
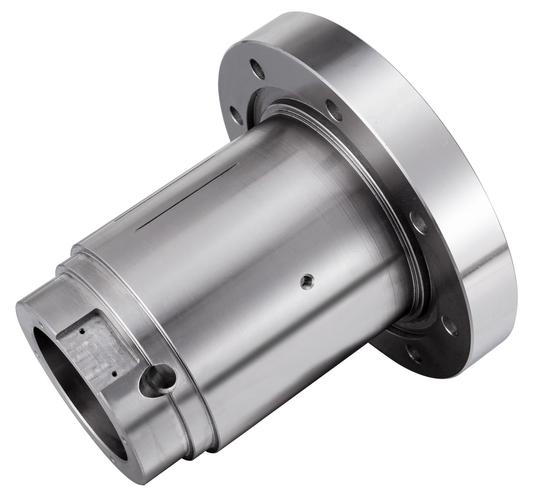
- 精密轴套:同轴度≤0.008mm,建议订做内孔为加工基准的心轴,以内孔定位磨削外圆,避免夹持交替误差。
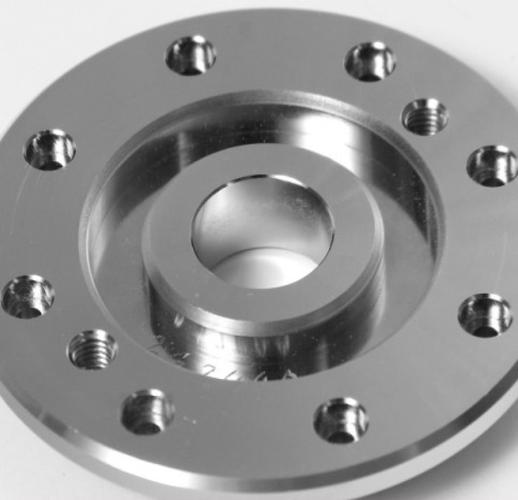
- 法兰盘:多孔位置度±0.02mm,采用CNC一序钻铰,使用精密分度夹具,每次旋转180°并用千分表校正。
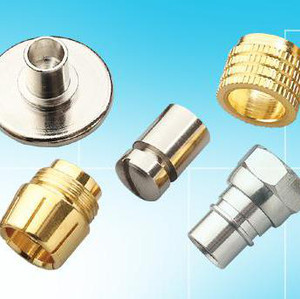
- 螺纹阀芯:为保证密封性,控制中径公差±0.01mm,搭配粗糙度镜面级要求及专业螺纹检具。
###
CNC精密零件加工的工艺标准并非僵化的教条,而是需要结合设备能力、刀具技术及零件特征不断优化的动态体系。只有将材料、刀具、参数、检测五大要素串联成标准化作业流程,才能持续产出高一致性、高可靠性的机械零件,助力制造业向“零缺陷”目标迈进。
如若转载,请注明出处:http://www.refinedpack.com/product/71.html
更新时间:2026-10-28 09:04:34