机械零部件加工 从图纸到精密零件的完整制造链
引言
机械零部件加工是制造业的基石,无论是汽车发动机中的曲轴、航空发动机的叶片,还是工业机器人中的谐波减速器,无一不需要经过精密的机械加工才能达到设计要求的尺寸精度、形位公差和表面质量。所谓“机械零件”,是指构成机械系统的基本单元,而机械零部件加工则是将原材料(棒料、铸件、锻件等)通过一系列去除或增材工艺转化为合格零件的全过程。
一、机械零件的主要类型
机械零件种类繁多,按功能可划分为以下几类:
- 轴类零件:如传动轴、心轴,主要承受弯矩和扭矩,加工重点在于外圆、台阶和键槽的同轴度。
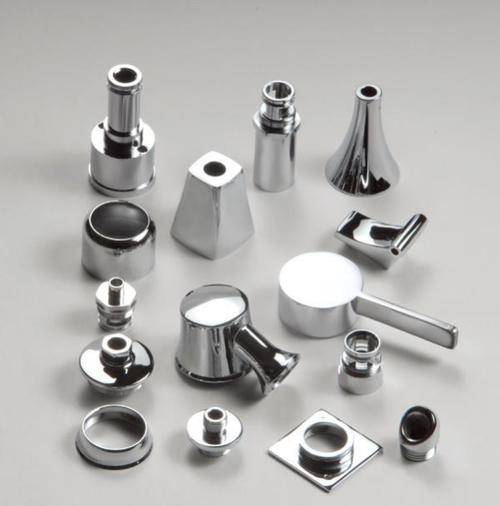
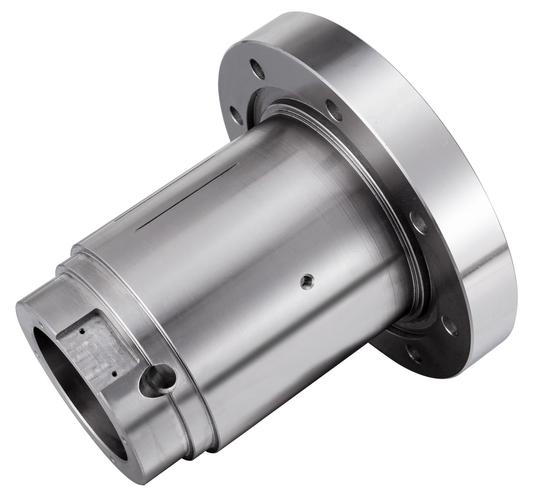
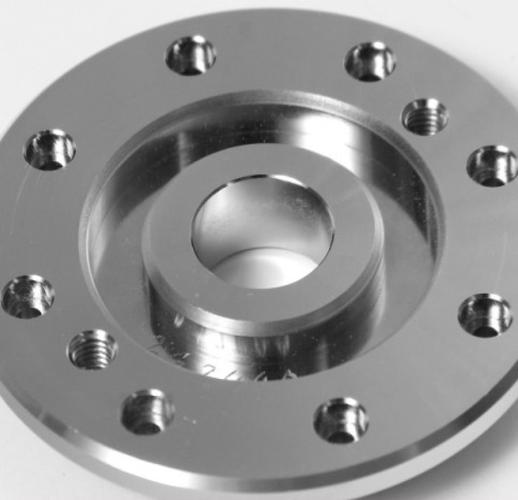
- 盘套类零件:如法兰盘、轴承套、齿轮坯,加工关键在于内孔、外圆及端面的垂直度。
- 箱体类零件:如机床主轴箱、变速箱壳体,具有复杂内腔和多个孔系,加工难点是孔系的位置精度和孔间平行度/垂直度。
- 异形零件:如连杆、拨叉、凸轮,往往需要多轴联动加工或专用夹具。
二、常用加工方法及其特点
1. 车削加工
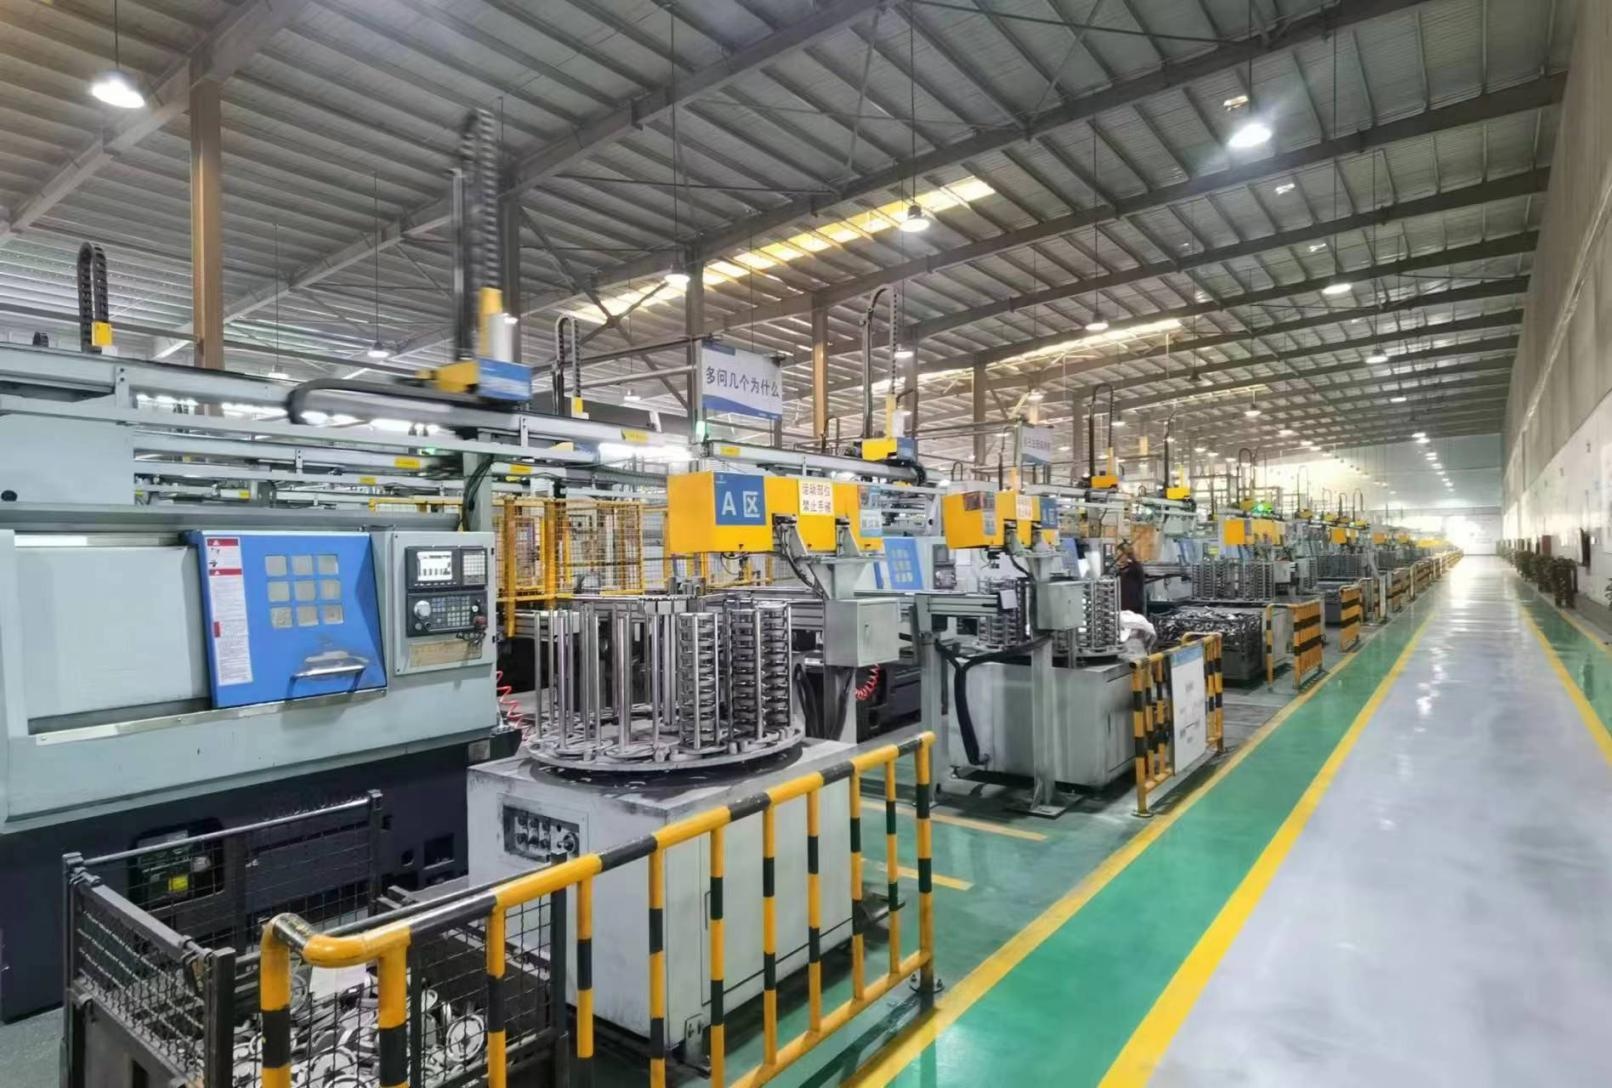
适用于轴、套、盘类零件的内外回转表面。现代数控车床可一次装夹完成多表面加工,并具备车铣复合能力。
2. 铣削加工
用于平面、沟槽、齿轮及复杂曲面。三轴、四轴、五轴加工中心可实现高精度高效率铣削,尤其适合模具和航空航天结构件。
3. 孔加工
包括钻、扩、铰、镗、拉等。铰孔可达IT7~IT6级,镗孔适用于大直径精密孔。
4. 磨削加工
用于淬硬零件精加工,尺寸精度可达IT5~IT6,表面粗糙度Ra0.1~0.8μm。常见有外圆磨、内圆磨、平面磨、无心磨等。
5. 特种加工
如电火花、线切割、激光加工,用于高硬度材料和复杂微细结构。
三、典型机械零部件加工工艺流程
以一个精度要求较高的传动轴(如45钢,调质处理,轴颈IT6,Ra0.8)为例,一般工艺路线为:
下料 → 锻造 → 正火 → 粗车外圆及端面 → 调质 → 半精车 → 铣键槽 → 钻中心孔 → 外圆磨(轴颈及配合面) → 检验。
对于带内孔和平面要求的法兰盘,则可能采用:
下料 → 锻造 → 正火 → 粗车外圆及端面 → 钻预孔 → 精车外圆及端面 → 镗孔(或拉孔) → 钻孔系 → 终检。
四、影响加工质量的关键因素
1. 机床精度与刚性:定位精度、重复定位精度直接影响尺寸一致性。
2. 刀具选择与磨损:刀具几何角度、涂层、磨损状态决定表面粗糙度与切屑控制。
3. 夹具与定位方案:定位误差是加工误差的主要来源之一,遵循“六点定位原理”。
4.切削参数:合理的切削速度、进给量及切削深度可抑制振动、避免积屑瘤。
5. 热变形与残余应力:粗精加工分开、充分冷却、时效处理可减小变形。
6. 测量与补偿:在线检测、对刀仪、误差补偿技术是保证精密零件合格的关键。
五、机械零部件加工的质量检验
尺寸精度常用量具:游标卡尺、千分尺、内径量表、气动量仪;形位公差需要圆度仪、三坐标测量机(CMM);表面质量采用粗糙度仪或比较样块。批次生产中还可使用专用检具(如塞规、卡规)实现快速检测。
六、结束语
机械零部件加工是一门融合材料学、力学、切削原理与精密测量的综合技术。随着数控技术、刀具技术和检测手段的进步,零件的加工精度和效率不断提升。对于从事机械设计或工艺的人员,理解不同加工方法的适用边界,合理制定工艺路线,才能最终获得满足图纸要求的机械零件,保障整机产品的性能与寿命。
如若转载,请注明出处:http://www.refinedpack.com/product/67.html
更新时间:2026-10-28 22:50:32