从车铣复合到四轴联动 现代数控加工如何应对复杂机械零件的制造挑战
在现代制造业中,机械零件的复杂度和精度要求日益提高,单一功能的加工设备已难以满足高效、高精度的生产需求。车铣复合数控车床、CNC电脑锣(加工中心)以及四轴加工等技术的组合应用,正在成为解决复杂零件制造难题的关键路径。
车铣复合数控车床:一次装夹,多面完工
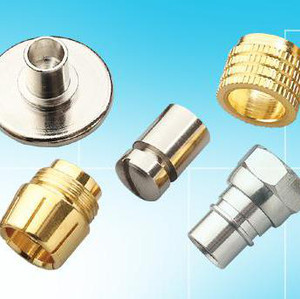
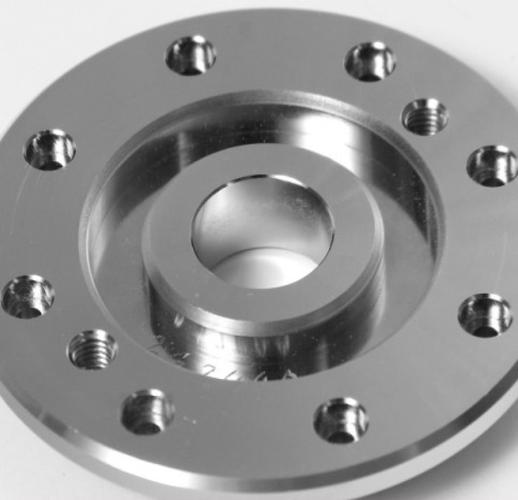
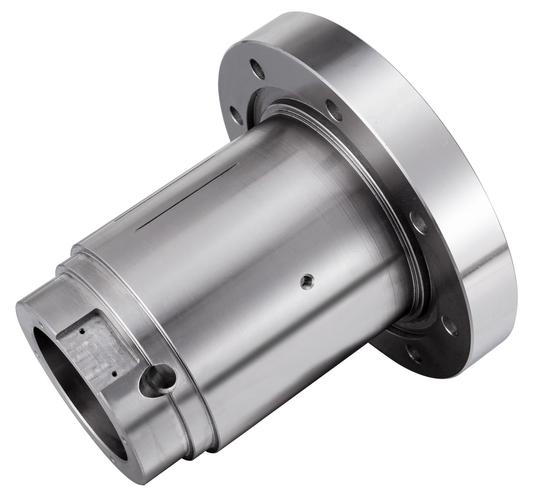
车铣复合数控车床将车削与铣削功能集成于同一台设备,通过多轴联动和动力刀具,可在一次装夹中完成外圆、端面、沟槽、平面、孔系甚至螺旋槽的加工。对于轴类、套类、法兰盘等具有回转特征又需要铣削细节的机械零件,这种设备能显著减少装夹次数,避免因多次定位带来的累积误差。例如,液压阀芯、汽车传动轴等零件,传统工艺需要车床、铣床、钻床多道工序流转,而车铣复合可在一台设备内闭环完成,既保证了同轴度等形位公差,又将生产周期压缩30%以上。
CNC电脑锣加工:复杂型腔与模具零件的利器
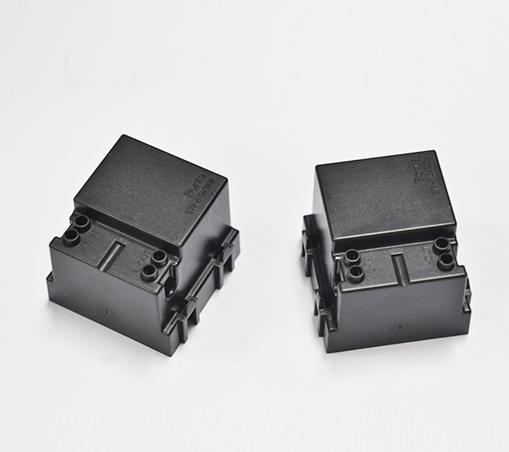
CNC电脑锣加工(即数控铣削加工中心)特别适合箱体、壳体、模具型腔以及具有曲面、深腔、异形轮廓的机械零件。配合高转速主轴和精密的伺服控制系统,电脑锣可以完成钻孔、攻丝、铰孔、镗孔、铣螺纹以及三维曲面精加工。在自动化设备机架、机器人关节壳体、注塑模具模仁等加工中,电脑锣的优势无可替代。值得注意的是,对于硬度较高的材料如淬火钢、钛合金,还可采用高速切削或硬态铣削工艺,获得镜面级表面质量。
四轴加工:突破三轴限制的箱体类零件方案
四轴加工通常在数控铣床或加工中心上增加一个旋转轴(多为A轴或B轴),使工件可以在加工过程中旋转到不同角度。这一改变看似简单,却极大拓展了加工能力。使用四轴加工机械零件,好处主要有三:
- 一次装夹完成多面加工。如矩形零件四个侧面上的孔、槽、型面,传统三轴需要多次翻面重新找正,四轴则可以通过对工件制定角度坐标实现连续加工。
- 提高联动空间曲面加工精度。对于圆柱面上的凸轮槽、叶片或螺旋铣槽,四轴联动可保证槽宽和深度的一致性,不再依赖手工打磨。
- 替代部分五轴功能而成本更低。在许多只需要绕单轴旋转的场合,四轴加工配合专用夹具或角度头,即能满足机械零件上的斜孔、斜面和朝向四面方向的要素。
技术协同:为机械零件提供完整加工方案
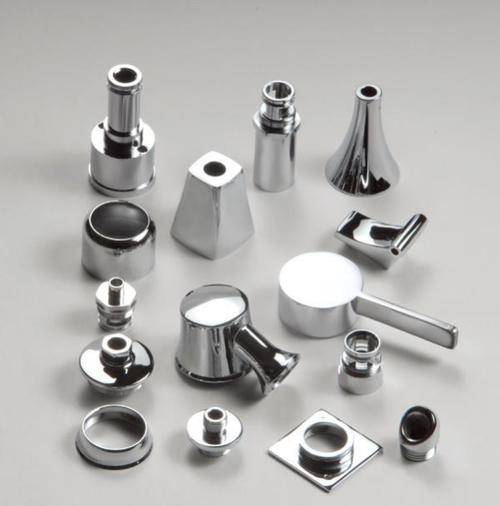
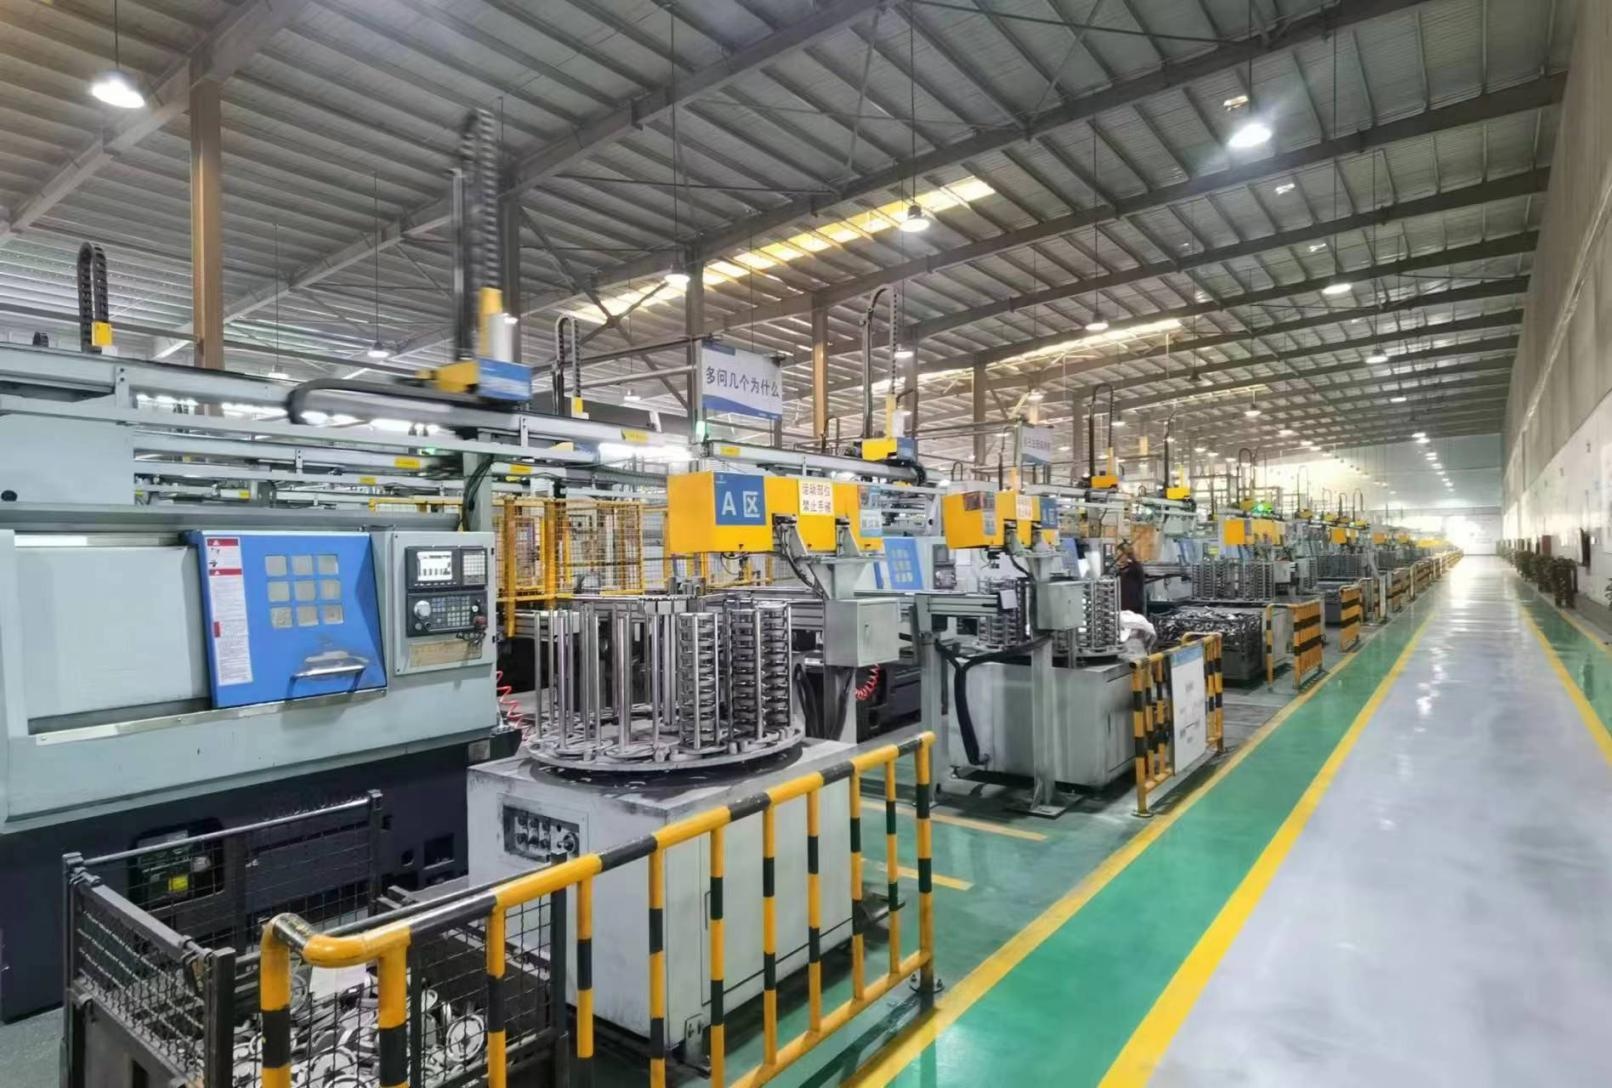
在实际生产中,一个复杂的机械零件往往需要多台设备配合。典型流程为:车铣复合数控车床完成回转体和端面特征,再由四轴CNC电脑锣负责侧面结构、棱边和安装孔系。这种“车铣+四轴”的组合对阀体、减速机壳、光学仪器调整架、传感器安装座等中高精度零件尤其适用。
车铣复合数控车床、CNC电脑锣加工与四轴加工构成了现代精密制造中针对机械零件加工的关键能力矩阵。选型时的核心依据是零件的结构特征、精度等级和批量要求:以回转体为主优先考虑车铣复合,以棱柱体和型面为主选择立式或卧式电脑锣,而带有多个方向取向特征的孤峰类短板则优先交给四轴加工。合理组合这些工艺,能确保质量、效率与制造成本的动态平衡。
如若转载,请注明出处:http://www.refinedpack.com/product/69.html
更新时间:2026-10-28 17:49:13